 Entre em contato


Folha de fibra de vidro epóxi: um processo, não apenas um material
As folhas de fibra de vidro epóxi não emergem de um único molde. Eles são o resultado da combinação da engenharia têxtil com a química dos termofixos, e esse processo determina tudo, desde a fraqueza dielétrica até a estabilidade dimensional a longo prazo. Se você especificou placas de isolamento para conjuntos de baterias, comutadores ou acessórios de PCB, você já confiou neste processo. Faz parte da mesma família de fabricação usada para laminados de carbono e aramida, mas com tecido de vidro e epóxi o equilíbrio entre custo, isolamento e resistência mecânica é diferente.
A resposta direta para "como é feita a folha de fibra de vidro epóxi" é que a folha é fabricada impregnando tecido de vidro E com resina epóxi, empilhando as camadas revestidas de resina e curando-as sob calor e pressão. Por trás dessa descrição são simples opções que exigem controle específico da resina, temperatura de secagem, pressão do cilindro, taxa de resfriamento e tempo de cura.
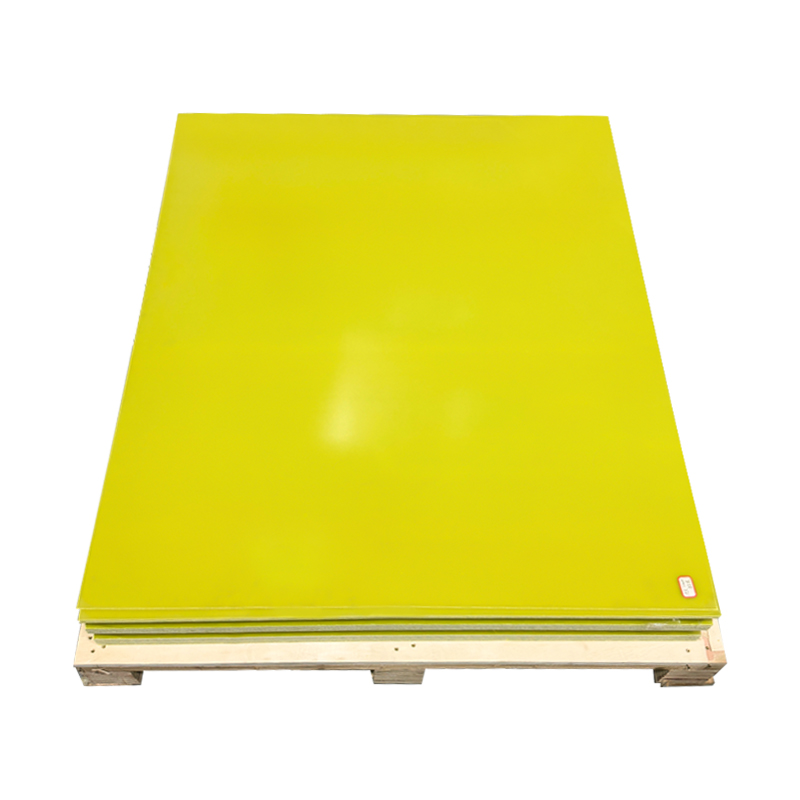
A forma comercial mais comum é um folha de isolamento de fibra de vidro epóxi , prensado em painéis planos para isolamento elétrico e peças mecânicas de alta carga.
 Fabricantes de placa isolante de fibra de vidro de resina epóxi personalizada, fábrica Oferecemos placa de isolamento de fibra de vidro de resina epóxi personalizada, Jiangyin Dongli New Materials Technology Co., Ltd é uma fibra de vidro de resina epóxi da China... Ver Produto →
O que entra em uma folha de fibra de vidro epóxi
Pano de fibra de vidro
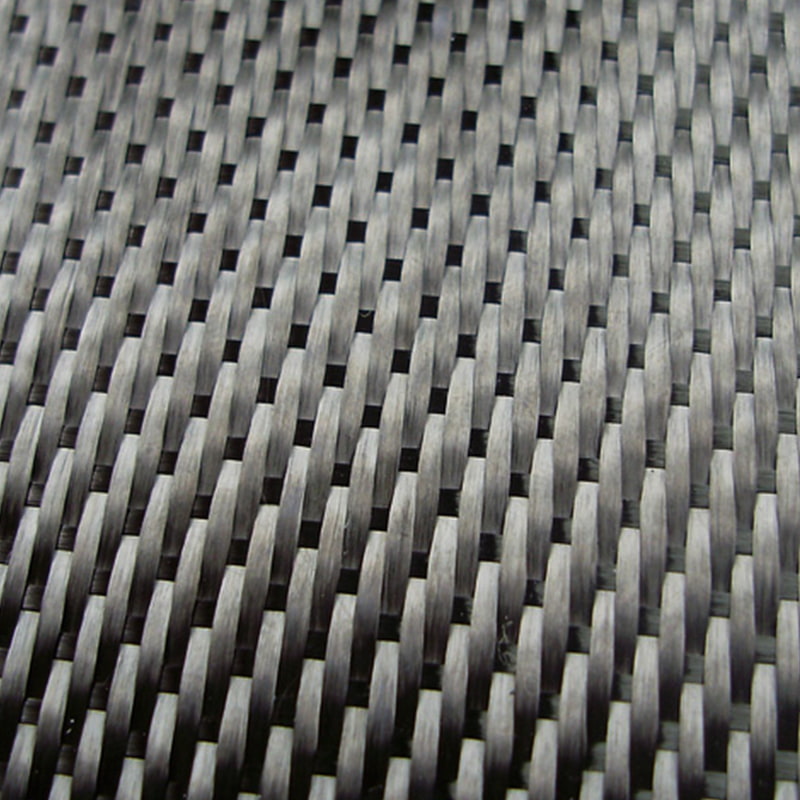
A maioria das folhas de fibra de vidro epóxi utiliza fio de filamento contínuo de vidro E, selecionado por alta resistência elétrica e economia. O fio é torcido ou levemente torcido e depois tecido em ponto de tafetá balanceado ou, ocasionalmente, sarja para melhor conformidade, com gramaturas de área geralmente entre 100 e 300 g/m². A trama simples produz uma superfície mais lisa e melhor estabilidade dimensional, enquanto a sarja pode se adaptar mais facilmente em torno de ferramentas curvas. Antes da laminação, o tecido é limpo termicamente para remover os transportes de tecelagem e depois tratado com um agente de vedação de silano. Este dimensionamento cria uma ponte química entre a superfície do vidro e a matriz epóxi; sem ele, o laminado pode delaminar porque a resina não consegue aderir aos filamentos lisos. A lógica subjacente da tecelagem e do tratamento de superfície é semelhante à produção de tecidos técnicos em outros compostos de alto desempenho .
Sistema de resina epóxi
A resina epóxi fornece isolamento elétrico, resistência química e tolerância ao calor da folha. A maioria das formulações utiliza um epóxi bifuncional, como bisfenol A ou bisfenol F, combinado com um resistedor, acelerador e aditivos retardadores de chama. Solventes ou diluentes reativos diminuem a específicos o suficiente para que o pano se molhe rapidamente em um banho de impregnação. A composição da resina também define a temperatura operacional: um sistema padrão de bisfenol A atinge uma Tg de transição vítrea de aproximadamente 130–150°C após a cura, enquanto os sistemas de resina epóxi novolac ou multifuncional podem melhorar a resistência ao calor. Para eletricidade, epóxi halogenado ou outro produto químico retardador de chama é comumente usado para atingir a classificação UL94 V0.
Como é feito a folha de fibra de vidro epóxi: passo a passo
Embora a sequência de produção seja padrão, os pontos de ajuste exatos mudam de acordo com a química da resina, a espessura da chapa e a classificação elétrica necessária. As etapas abaixo descrevem a rota industrial usada em uma moderna fábrica de compostos.
- Preparação de tecido. O pano de vidro E é funcional, limpo a quente e tratado com um agente de proteção para que a superfície fique pronta para a umidade da resina.
- Formulação de banho de resina. Epóxi, resistedor, aditivos retardadores de chama e solvente são misturados, filtrados e testados quanto à particularidade e ao tempo de gelificação antes do início da linha.
- Impregnação e estadiamento B. O pano de vidro passa por um tanque de ensaio de resina e entre rolos de medição que controlam a coleta de resina. O conteúdo alvo da resina é geralmente de 35 a 45% em peso. O pano úmido passa então por uma torre de secagem a 100–160°C, onde o solvente evapora e a resina avança para um estado seco e levemente pegajoso. Neste ponto o material é chamado de epóxi pré-impregnado
 Fabricantes personalizados de pré-impregnado de fibra de carbono epóxi, fábrica Oferecemos pré-impregnado de fibra de carbono epóxi personalizado, Jiangyin Dongli New Materials Technology Co., Ltd é o fabricante de pré-impregnado de fibra de carbono epóxi da China ... Ver Produto → , um produto semicurado que pode ser armazenado para posterior laminação. O grau de preparo é selecionado nas amostras de produção para que o pré-impregnado mantenha o fluxo, a aderência e a vida útil corretas.
- Corte e disposição. O pré-impregnado é cortado no tamanho da folha e empilhado em um número preciso de camadas para atingir a espessura desejada. Uma placa típica de 2 mm pode usar de oito a dez camadas, enquanto uma placa de 50 mm requer muito mais. A colocação é realizada em ambiente limpo e com temperatura controlada; Nesta fábrica, a área de prensagem é mantida separada da área de disposição para evitar que o pó fique preso entre as camadas.
- Prensagem a quente. A pilha é colocada em uma prensa aquecida. A temperatura e a pressão são aumentadas de acordo com uma curva controlada. A resina flui, umedece as fibras restantes, preenche vazios e retículas em uma rede termofixadora. A pressão é frequentemente aplicada em dois estágios: uma pressão inicial mais baixa permite a distribuição da resina e, em seguida, uma alta pressão compacta o laminado até sua densidade final.
- Resfriamento, corte e inspeção. O painel é resfriado sob pressão para evitar empenamento e depois cortado conforme a dimensão. Espessura, defeitos superficiais e, para classes elétricas, propriedades dielétricas são verificadas antes do envio. Algumas placas são retificadas na superfície para aumentar a tolerância de espessura quando forem usadas para gabaritos de precisão ou acessórios de PCB.
Parâmetros-chave do processo que decidem a qualidade da folha
A maioria das diferenças entre uma planilha consistente e um problema de lote único vem da dificuldade com que uma fábrica controla o processo. Uma tabela lista os parâmetros que devem ser medidos em cada ciclo de produção.
| Parâmetro | Faixa Típica | Por que é importante |
|---|---|---|
| Peso real do pano de vidro | 100–300g/m² | Controle a coleta de resina, a resistência mecânica e o acúmulo de espessura por camada. |
| Conteúdo de resina após secagem | 35–45% em peso | Equilibra a tensão dielétrica com a resistência ao cisalhamento interlaminar. |
| Temperatura de secagem de impregnação | 100–160°C | Remova o solvente sem avançar muito a resina antes da aplicação. |
| Temperatura de cura | 150–180°C | Determina a densidade de reticulação e a temperatura de transição vítrea. |
| Pressão de cura | 3–10 MPa | Elimina o ar, camadas compactas e evita vazios e delaminação. |
| Tempo de espera de cura | 60–150 minutos | Garante ocorrência uniforme em toda a pilha, principalmente em painéis grossos. |
O número auditado com mais frequência é o proporção resina-fibra ; mesmo alguns pontos percentuais de desvio alteram o comportamento de corte, a rigidez dielétrica e a tolerância de espessura. Para placas grossas, a fase de resfriamento é igualmente importante: o resfriamento muito rápido após a cura cria superação interna perto das bordas. Um bom processo de esfria sob pressão e pode incluir uma etapa de pós-cura para estabilizar o laminado antes da usinagem.
Controle de Qualidade e Seleção de Fornecedores
Para um comprador, o processo é importante porque fornece os valores da folha de dados. Um painel estreito com pouca pressão pode esconder pequenos vazios que enfraquecem a placa e criar caminhos para rastreamento elétrico. Uma folha com uma proporção de resina desequilibrada pode passar por uma verificação visual de entrada, mas falha após a usinagem. Portanto, a primeira questão não é apenas o nome da nota da planilha, mas se o processo por trás dessa nota é realmente monitorado.
Ao avaliar um fornecedor, solicite documentação sobre inflamabilidade (UL94 V0), resistência à flexão, dificuldade dielétrica e tolerância de espessura. Para componentes usinados, examine a qualidade da borda e se a placa foi curada o suficiente para permanecer plana após o corte ou estampagem. Também se a fábrica pode fornecer tamanhos personalizados, porque uma fábrica completa que lida com tecelagem e prensagem tem maior probabilidade de ajustar o estilo do vidro e o conteúdo de resina do que uma que apenas corta placas importadas.
A integração vertical faz uma diferença mensurável. Uma fábrica que controla a tecelagem, o tratamento da resina, a preparação do pré-impregnado, a prensagem a quente e o acabamento pode rastrear um defeito até sua origem e corrigi-lo antes que se torne um padrão. É por isso que atuamos como uma fabricante completo de materiais compostos lida com a cadeia completa em um único local, equipada por 24 funcionários técnicos, dez linhas de produção e uma área de produção de 32.000 m² com escritórios com temperatura controlada e uma área limpa Classe 100.000.
Se você precisar de folhas padrão ou placas laminadas personalizadas para acessórios de baterias, painéis de distribuição, isolamento de transformadores ou coberturas mecânicas, o processo de fabricação é a primeira previsão a ser entendida. Com controle de fluxo total, podemos adaptar o estilo do vidro, o conteúdo de resina e a espessura à aplicação alvo, e também podemos processar a folha curada em peças usinadas personalizadas.
 +86-13961668677

 61, Xingyuan Road, vila de Jiefang, cidade de Gushan, cidade de Jiangyin, província de Jiangsu, China.
